

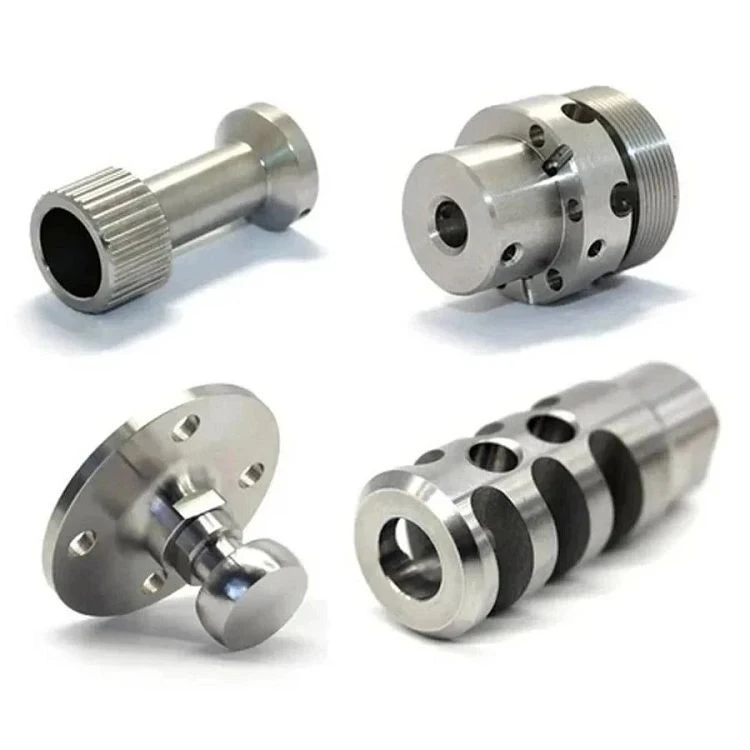
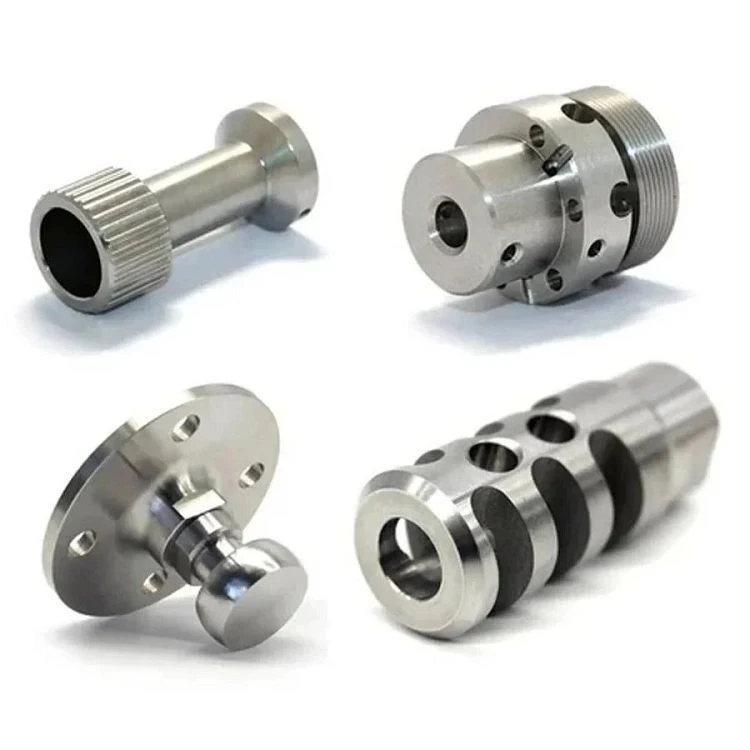
CNC precizno tokarene komponente
Osnovne prednosti
Fina kontrola dimenzija spajanja
Tolerancije strojne obrade dosežu ±0,004 mm na određenim značajkama. Za mali umetak za lociranje koji se nalazi unutar tijela instrumenta, ova kontrola sužava varijacije u zahvatu između umetka i njegovog spojnog otvora i održava pozicioniranje različitim od općih razmaka tijela.
Čak i sjedenje na referentnim licima
Ravnost se kontrolira na manje od ili jednako 0,005 mm. Kada se razmaknica ili montažni prsten pričvrsti na referentnu površinu, kontrolirana kontaktna površina ograničava ljuljanje uzrokovano neravnim sjedištem i osigurava definiranu ravninu potpore za sljedeću komponentu u nizu.
Sučelja-instrumenata otporna na koroziju
Nehrđajući čelik 316L dostupan je za komponente instrumenata u kojima se mokri. Tamo gdje vodene otopine za čišćenje ili procesne tekućine sadrže kloride, njegov sastav koji-sadrži molibden pruža veću otpornost na piting nego nehrđajući čelik serije 304 na izloženoj metalnoj površini.
Specifikacije i parametri
|
Parametar Stavka |
Tehnički indeks |
|
Raspon promjera obrade |
φ0,8 mm - φ120 mm |
|
Raspon duljine obrade |
1 mm - 350 mm |
|
Najveća točnost dimenzija |
±0,004 mm |
|
Optimalna hrapavost površine |
Ra 0,2 μm |
|
Geometrijska tolerancija |
Koaksijalnost manja ili jednaka 0,008 mm, kružno odstupanje manja ili jednaka 0,008 mm, ravnost manja ili jednaka 0,005 mm |
|
Materijali koji se mogu obraditi |
Aluminijska legura 6061-T6/7075-T6, nehrđajući čelik 304L/316L, titanska legura TC4, superlegura Inconel 718, POM, PEEK, itd. |
|
Površinska obrada |
Tvrdo eloksiranje, pozlaćivanje, posrebrenje, bezelektrično nikliranje-fosforiranje, pasivizacija, ultra-precizno poliranje, lasersko označavanje itd. |
|
Tehnologija obrade |
Precizno CNC tokarenje,-brzinsko glodanje, duboko bušenje rupa, precizno narezivanje, honanje, lapiranje, EDM, itd. |
Prilagodba
Prilagođene CNC precizno tokarene komponente
Proizvodnja slijedi objavljeni crtež i njegove naznačene reference sklopa. Ruta strojne obrade kombinira precizno tokarenje sa potrebnim sekundarnim operacijama, dok se ista revizija prenosi u CNC programe i procesne dokumente koji se koriste za proizvodnju.
Prilagodljivi artikli
• Vanjski promjer: 0,8–120 mm
• Ukupna duljina: 1–350 mm
• Tanak{0}}zid i stepenasta-geometrija tijela
• Unutarnja udubljenja i profili provrta
• Veličina navoja, korak i duljina zahvata
• Rupe izvan-osi i glodane ravnine
• Vrsta materijala i obložena ili anodizirana završna obrada
Kontrola kvalitete
- Inspekcija prvog-djela koristi shemu datuma crteža umjesto provjere svake dimenzije kao nepovezanog broja. Koordinatna i optička mjerenja pokrivaju lokaciju značajki i malu-geometriju rubova, uključujući detalje koji se ne mogu ispravno procijeniti samo pomoću kalibra.
- Uzorkovanje procesa prati strojno obrađene značajke kroz uzastopne operacije. Površinska tekstura provjerava se instrumentom za hrapavost na određenim kontaktnim područjima, dok se dostupne dimenzije ponovno provjeravaju nakon završne obrade umjesto prihvaćanja samo pred-završnih mjerenja.
- Svaka komponenta dobiva završnu provjeru prije pakiranja. Rezultati inspekcije vezani su uz reviziju crteža i proizvodnu seriju; Inspekcija-treće strane prihvaća se za narudžbe koje zahtijevaju neovisnu provjeru izdavanja.
FAQ
P: Jesu li dostupni besplatni uzorci?
O: Dostupni su besplatni uzorci; teret nije uključen.
P: Koji su uvjeti plaćanja za prilagođene komponente?
O: Prilagođene narudžbe koriste 50% avansnog plaćanja i 50% avansa.
P: Kako je određena orijentacija montažne površine?
O: Odredite okomitost ili paralelizam na traženi referentni podatak.
P: Kako bi se trebao nazvati slijepi provrt s ravnim{0}}dnom?
O: Specificirajte ravno dno eksplicitno na crtežu.


